


2026 yılına girdiğimizde, 3D yazıcıların artık sadece Ar-Ge laboratuvarlarında tekil prototipler basmadığını görüyoruz. Sosyal medyada veya modern atölyelerde karşımıza sıkça çıkan bir manzara var: Yüzlerce yazıcının aynı anda çalıştığı devasa “Baskı Çiftlikleri” (Print Farms).
Ancak 1 yazıcıyı yönetmekle, 200 yazıcıyı yönetmek aynı şey değildir. Seri üretim yapan bir işletme sahibiyseniz, Müşteri A’ya gönderdiğiniz 1. parti ürün ile, 2 ay sonra gönderdiğiniz 2. parti ürünün birebir aynı olması gerekir.
Bu yazıda, işletmenizde “Renk ve Kalite Standardizasyonu”nu nasıl kuracağınızı, optik fizik ve üretim disiplini açısından ele alıyoruz.
Sorun: “Ama Aynı Marka Filament Kullandım?”
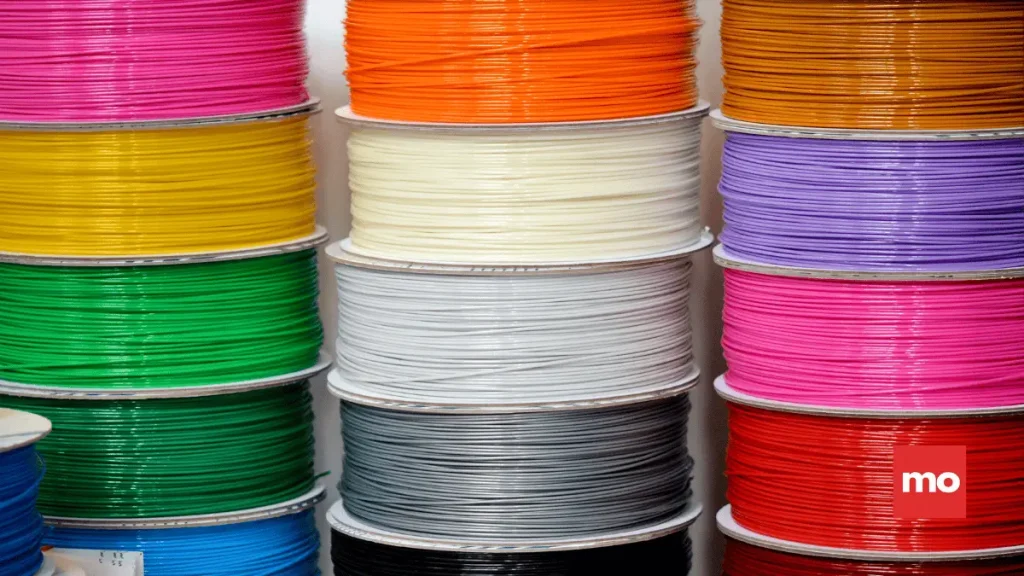
İşletmenizde yaşadığınız en büyük sorunlardan biri muhtemelen şudur: Aynı marka, aynı renk koduna sahip filamenti kullanmanıza rağmen, yeni gelen partinin (batch) renginin bir öncekiyle tutmaması.
Seri üretimde renk tutarlılığı (consistency), sadece estetik bir detay değil, bir Kalite Kontrol (QC) parametresidir. Peki, fabrikanızda bu standardı nasıl sağlarsınız?
1. Hammadde Yönetimi ve “Tampon Stok” Stratejisi
Boya ve tekstil endüstrisinin altın kuralı, artık Baskı Çiftlikleri için de geçerli.
- Hata: Proje devam ederken biten filamentin yerine yenisini sipariş etmek.
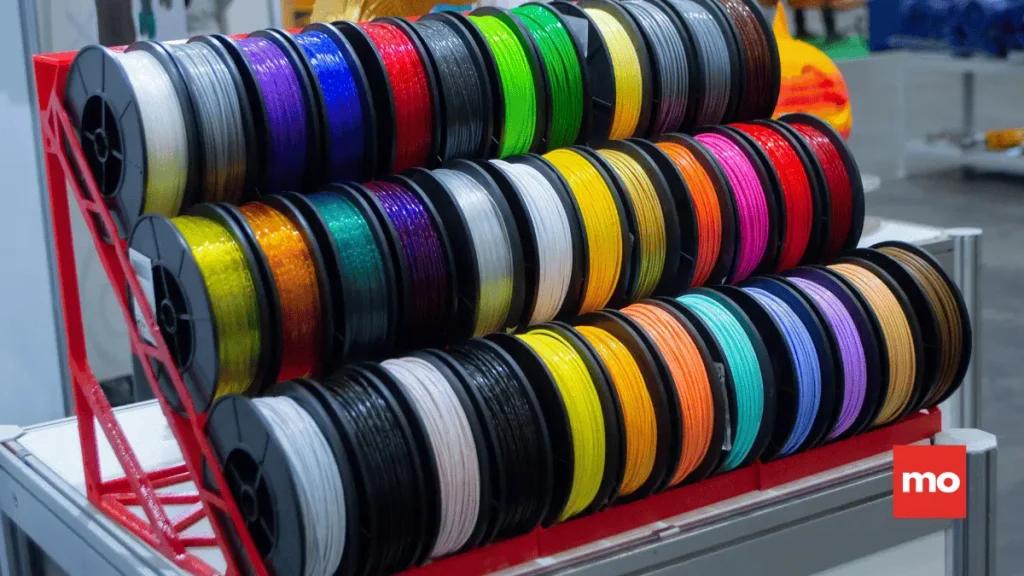
- Standart: Bir üretim serisine (Lot) başlayacaksanız, ihtiyacınız olan tüm malzemeyi (örneğin 500 kg) tek bir üretim partisinden (batch number) temin etmelisiniz.
- Tavsiye: Tedarikçinizle anlaşın ve “Lot Takibi” yapın. Farklı partileri asla aynı siparişin içinde karıştırmayın.
2. Termodinamik Tuzak: Her Renk Aynı Değildir
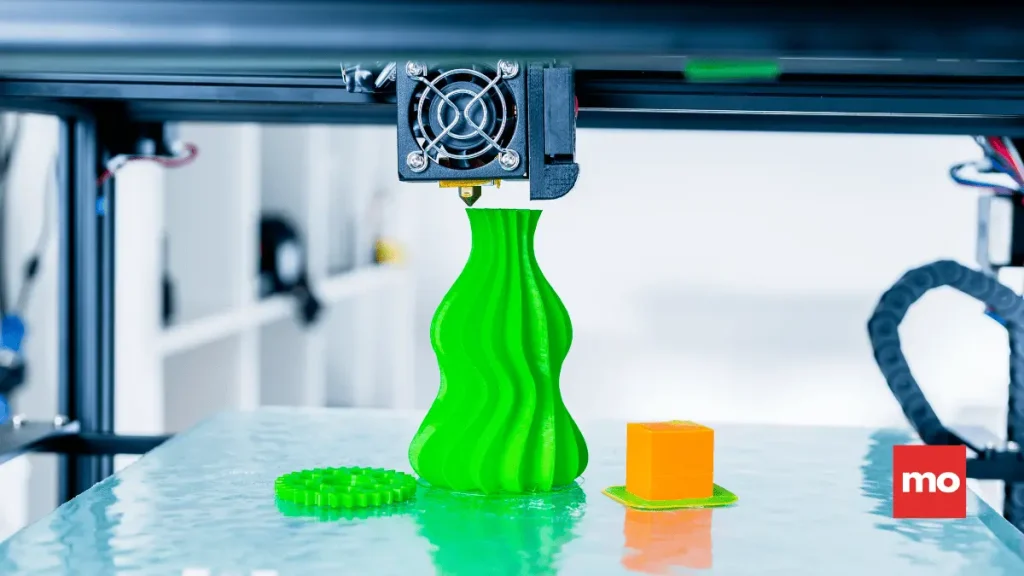
Üretim hattınızda yapılan en yaygın mühendislik hatası, “Siyah için kullandığım G-Code ayarlarını Beyaz için de kullanabilirim” düşüncesidir. Polimerlere eklenen pigmentler, malzemenin termal davranışını değiştirir. Koyu renkli pigmentler ısıyı daha fazla emer.
- Sonuç: Siyah filament, beyaz filamente göre daha yüksek bir eriyik akışkanlığına sahip olabilir. Bu, katmanların soğuma hızını ve yüzeyin parlaklığını (Gloss) değiştirir.
- Çözüm: İşletmenizde her renk/malzeme kombinasyonu için ayrı bir “Baskı Profili” (SOP) oluşturun. Sadece renk değişti diye profili kopyalamayın; kalibrasyonu doğrulayın.
3. Yüzey Altı Saçılması (Subsurface Scattering)
Müşteriniz ürünün rengini “soluk” buluyorsa, sorun boyada değil, parçanın iç yapısında (infill) olabilir. Pek çok 3D baskı malzemesi yarı saydamdır. Işık yüzeyden girer, içerideki dolguya çarpar ve geri yansır.
- Kritik Bilgi: Eğer dolgu oranını (infill density) %20’den %100’e çıkarırsanız, parçanın dışarıdan görünen renk tonu değişecektir.
- Standart: Seri üretimde dolgu oranını veya duvar kalınlığını (wall thickness) asla keyfi olarak değiştirmeyin. Bu, görsel standardı bozar.
4. Ardıl İşlem (Post-Processing) Disiplini
Eğer MJF veya SLS gibi toz yataklı sistemlerle üretim yapıp, parçaları sonradan boyuyorsanız (dyeing), en büyük değişken buradadır.
- Sorun: Yüzey pürüzlülüğü. Pürüzlü yüzey boyayı çok emer ve koyu görünür; pürüzsüz yüzey az emer ve açık görünür.
- Standart: Boyama kazanına girmeden önce tüm parçaların aynı sürede ve aynı basınçta kumlandığından (blasting) emin olun. Süreç standardizasyonu, ürün standardizasyonunu getirir.
İşletmeler İçin Sorun Giderme Tablosu
Aşağıdaki tabloyu atölyenizdeki kalite kontrol panosuna asabilirsiniz:
| Gözlemlenen Sorun | Olası Teknik Neden | İşletme Çözümü (SOP) |
| Ton Farkı (Partiler Arası) | Farklı Batch Numarası | Satın alma departmanı “tek parti” (single batch) alımı yapmalı. |
| Renk Dalgalanması (Zebra) | Sıcaklık/Nem Değişimi | Filamentler üretim anına kadar nem alıcı kutularda (Dry Box) saklanmalı. |
| Yüzey Parlaklık Farkı | Soğuma Hızı / Baskı Hızı | Yazıcı hızını ve fan ayarlarını tüm makine parkurunda sabitleyin. |
| Renk Solukluğu | Yetersiz Duvar Kalınlığı | Duvar sayısını artırarak ışığın içerideki dolguya ulaşmasını engelleyin. |
Müşteri “Toleransı” Satın Alır
Müşterileriniz, parçanın mikroskobik düzeyde mükemmel olmasını beklemez, ancak kutudan çıkan 100 parçanın da birbirine benzemesini bekler. 2026’nın rekabetçi üretim ortamında, “Baskı Çiftliğinizi” bir hobi odasından, profesyonel bir fabrikaya dönüştürecek olan şey, sahip olduğunuz yazıcı sayısı değil, kurduğunuz bu standartlardır.
Mühendis Ol Notu: Bu içerik, “Mühendis Ol” vizyonuyla, büyüyen 3D baskı işletmelerine teknik bir yol haritası sunmak için hazırlanmıştır.


